LEOCARE / ÜRETİM VE ÜRÜN YAPISI

Üretimimizden Kareler

Metal işleme ve kaynaktan yüzey kaplamaya; montajdan koruyucu ambalaj ve sevkiyat hazırlığına uzanan üretim adımlarını keşfedin.

Hastane ekipmanlarını oluşturan detayları, LEOCARE’in kurumsal ürün yaklaşımı ve açıklayıcı teknik görünümlerle birlikte sunuyoruz.

Üretim süreçlerini açıklamak amacıyla hazırlanmış temsili görsellerdir.

01 / METAL İŞLEME VE KAYNAK

Taşıyıcı yapının oluşumu

Metal parçaların konumlandırılması, kaynak birleşimleri ve şase geometrisi; ürünün mekanik bütünlüğünü hazırlayan adımlardır.

Kaynak öncesi hassas konumlama

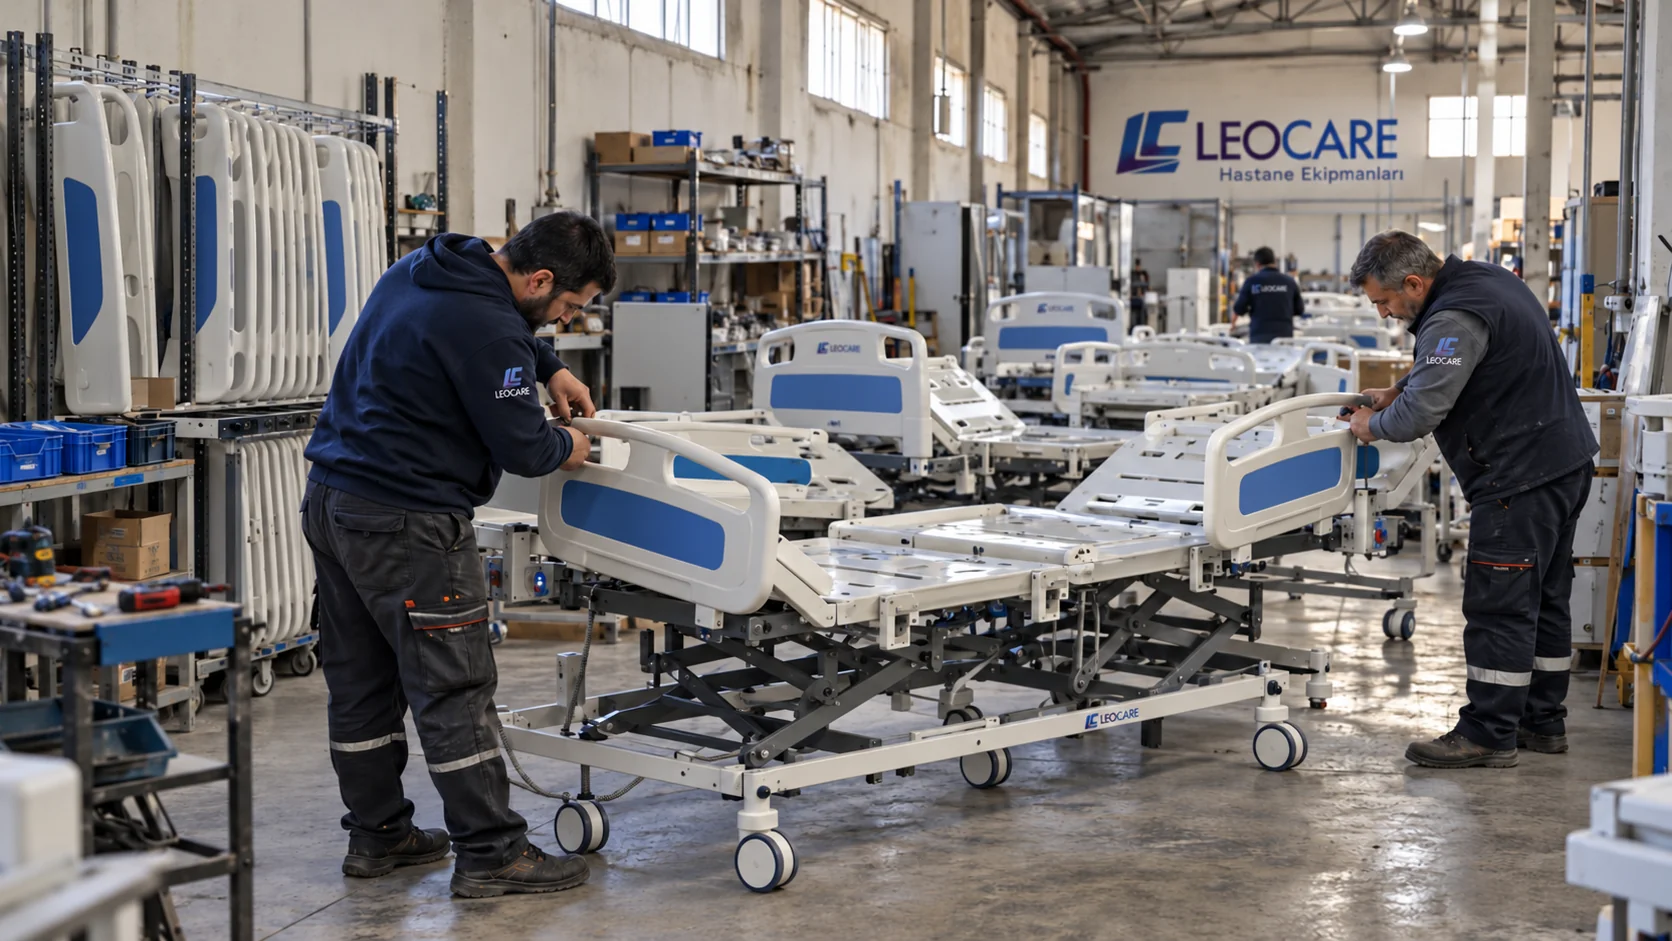
Metal parçaların kaynak öncesinde doğru konumlandırılması, taşıyıcı yapının geometrisini korumaya yardımcı olur. Bu sahne; parçaların sabitlenmesi, birleşim bölgelerinin hazırlanması ve montaj ilişkilerinin değerlendirilmesini temsil eder. Küçük bir konum farkı, sonraki bağlantı adımlarını etkileyebileceği için hazırlık aşaması önem taşır.

Hastane karyolası ve sedye gruplarında taşıyıcı yapı ile hareket mekanizmaları birbirini tamamlar. Bu nedenle kaynak öncesi düzenleme, ürün tasarımının metal bileşenlere aktarılmasında temel bir adımdır. LEOCARE’in ürün anlatımında işlevsel bütünlük, yalnızca tamamlanmış üründe değil, onu oluşturan parçalara yönelik yaklaşımda da yer bulur.

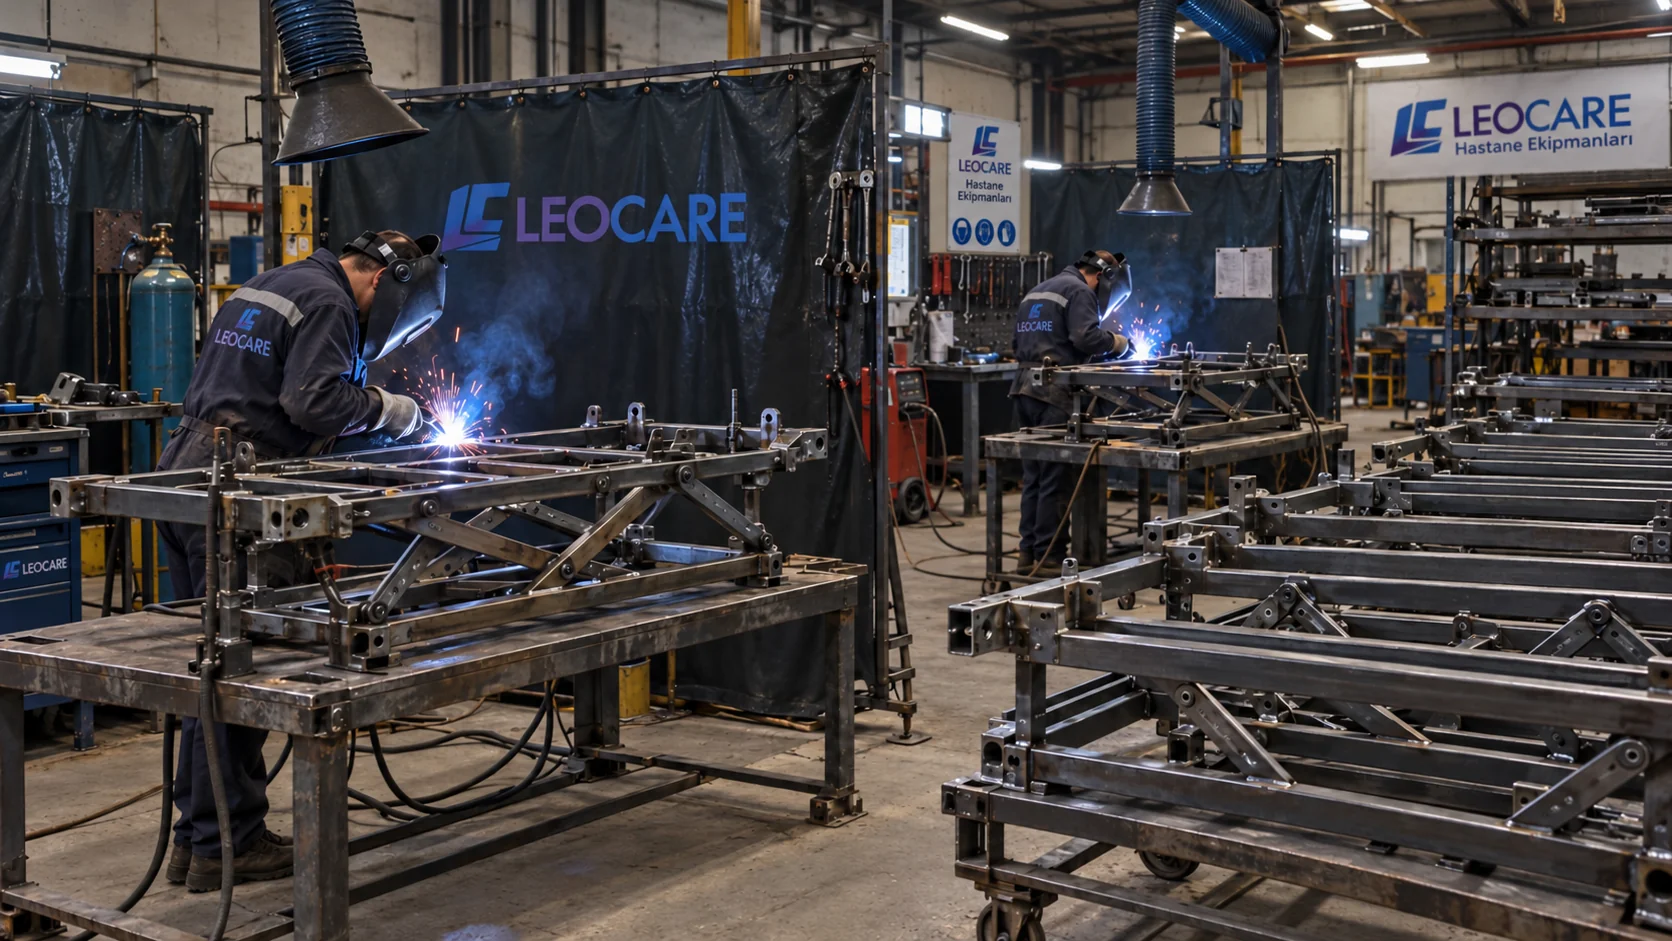
Şase birleşimlerinde kaynak detayı

Hastane karyolası ve sedye gibi hareketli ekipmanlarda taşıyıcı şase, ürünün mekanik yapısının merkezinde yer alır. Görsel, metal profillerin birleşim noktalarında yürütülen kaynak işlemini temsil eder. Parçaların doğru konumlandırılması ve birleşim bölgelerine erişim, bu aşamanın önemli unsurlarıdır.

Kaynak çalışması yalnızca parçaları bir araya getirmekten ibaret değildir; sonraki montaj adımlarının düzgün ilerleyebilmesi için bağlantı geometrisinin korunması da gerekir. Şase tasarımı, hareket mekanizmaları ve bağlantı elemanları bir bütün olarak ele alındığında, ürüne düzenli ve tutarlı bir mekanik yapı kazandırılır.

Kaynak istasyonlarında düzenli iş akışı

Birden fazla kaynak istasyonunun bulunduğu bu sahne, taşıyıcı bileşenlerin üretiminde iş akışının önemini anlatır. Parçaların işlem sırasına göre hazırlanması, çalışma alanlarının düzenlenmesi ve bir sonraki aşamaya aktarılması, seri üretim mantığının temel unsurlarıdır.

Her istasyonun görevi, ürünün bütününü tamamlayan bir adımı oluşturur. Şase, bağlantı grupları ve hareketli mekanizma parçalarının uyumu; tasarım, metal işleme ve montaj arasındaki koordinasyonla şekillenir. Düzenli çalışma yaklaşımı, ekipman üretiminde birbirini izleyen işlemlerin aynı ürün hedefi etrafında bir araya gelmesini sağlar.

Seri kaynak hattında bileşenlerin hazırlanması

Birden fazla çalışma noktasını gösteren bu görsel, metal bileşenlerin üretim sırası içinde hazırlanmasını anlatır. Şase ve mekanizma parçaları, farklı işlemlerden geçerek montaj aşamasına ilerler. Çalışma alanlarının düzenlenmesi ve parçaların tanımlı bir sırayla ele alınması, bu akışın anlaşılır olmasını sağlar.

Seri üretim yaklaşımı, aynı ürün ailesine ait bileşenlerin uyumunu gözetir. Kaynak, yüzey işlemleri ve montaj arasındaki ilişki doğru kurulduğunda ürünün mekanik ve görsel bütünlüğü desteklenir. Her aşamanın kendi gereksinimleriyle birlikte planlanması, üretim sürecinin tutarlı bir bütün olarak yönetilmesine yardımcı olur.

Şase geometrisi ve ölçü değerlendirmesi

Taşıyıcı şasenin geometrisi, daha sonra eklenecek mekanizmaların doğru konumda çalışması açısından önemlidir. Bu sahne, metal yapı üzerinde ölçü ve konum değerlendirmesini temsil eder. Bağlantı aralıkları, profil yerleşimleri ve montaj bölgelerinin ilişkisi bu aşamada birlikte ele alınır.

Ölçü değerlendirmesi, yalnızca dış boyutların gözden geçirilmesiyle sınırlı değildir; ürünün farklı bileşenlerinin aynı tasarım içinde uyum göstermesine de hizmet eder. Karyola ve sedye gruplarında hareketli yapıların düzenli çalışabilmesi, bu hazırlık adımlarıyla yakından ilişkilidir. Kullanılacak kesin ölçüler ve toleranslar, ilgili ürünün onaylı teknik dokümanlarına göre belirlenmelidir.

02 / YÜZEY HAZIRLIĞI VE BOYA

Detaylardan tamamlanmış yüzeye

Askı hazırlığı, toz boya uygulaması, kürleme ve yüzey değerlendirmesi aynı üretim akışının birbirini tamamlayan aşamalarıdır.

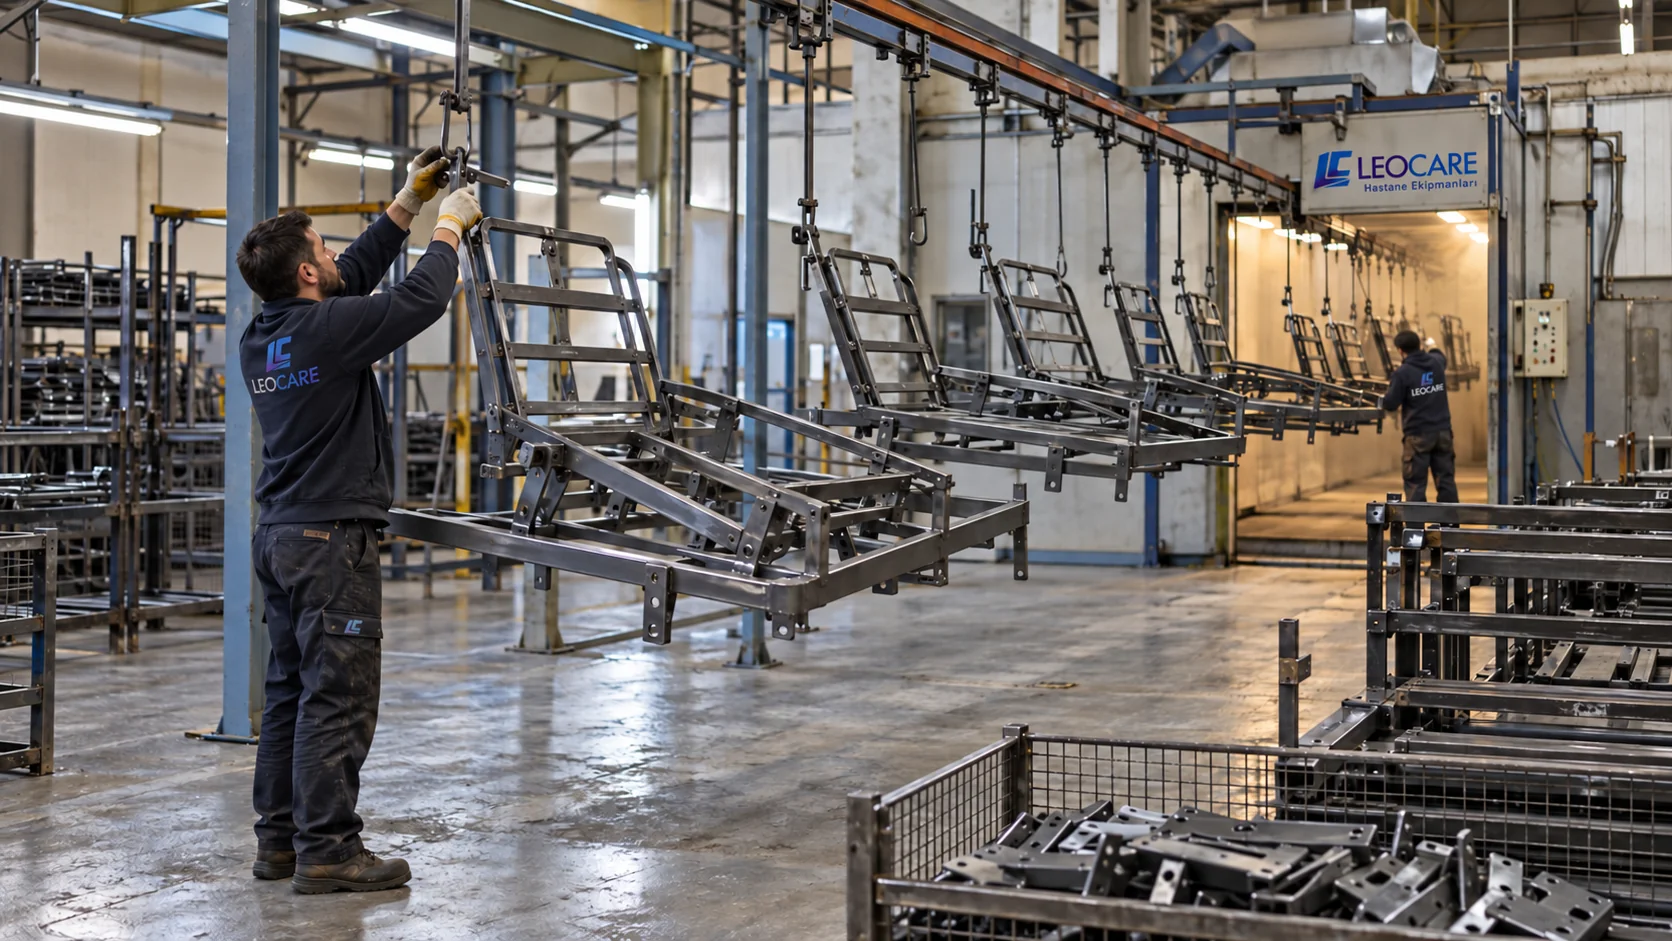
Boya öncesi askı ve parça hazırlığı

Yüzey kaplama öncesinde metal parçaların uygun biçimde asılması, uygulama alanına erişimi ve işlem düzenini etkiler. Görsel; şase ve mekanizma bileşenlerinin boya hattına hazırlanmasını temsil eder. Parçaların birbirine temas etmeden yerleştirilmesi, farklı yüzeylerin işlem sırasında erişilebilir kalmasına yardımcı olur.

Hazırlık adımları, kaynak ile kaplama arasında önemli bir bağlantı kurar. İşlem görmüş metal parçaların sıralanması ve uygun şekilde taşınması, sonraki aşamanın düzenli ilerlemesini destekler. Bu bölüm, üretimin görünmeyen hazırlık detaylarının tamamlanmış ürünün görünümü ve montaj uyumu üzerindeki rolünü anlatır.

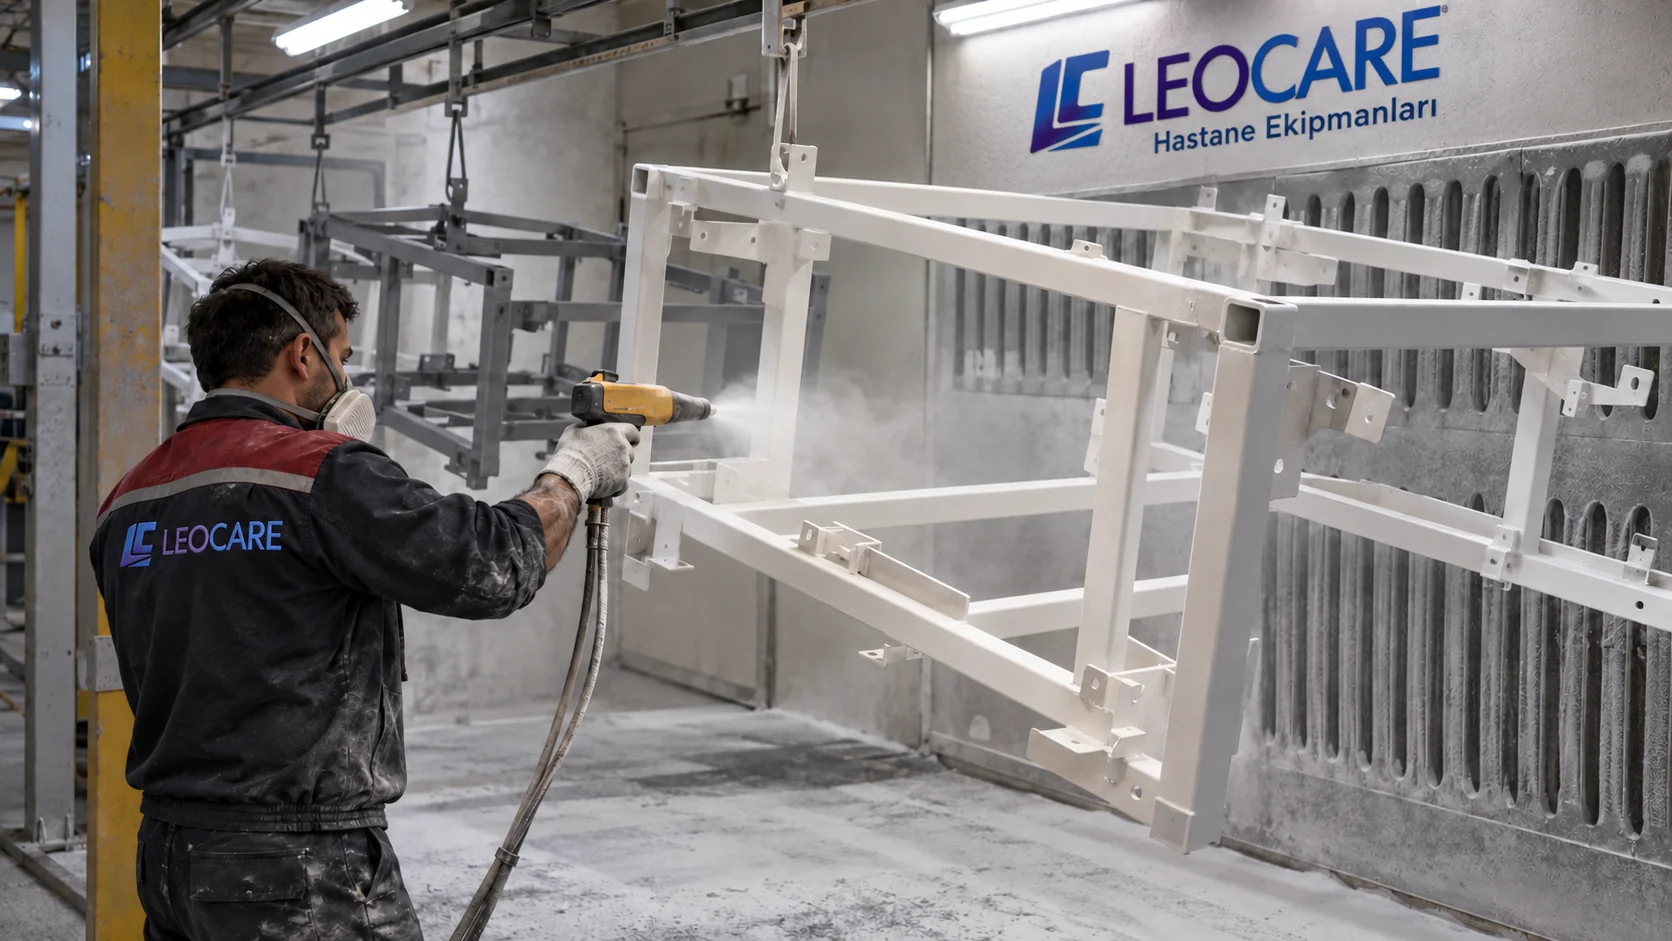
Elektrostatik toz boya uygulaması

Metal parçaların yüzey kaplaması, hastane ekipmanlarının tasarımında görünür bir rol üstlenir. Bu sahne, elektrostatik toz boya uygulamasını temsil eder. Kenarlar, iç köşeler ve bağlantı çevreleri gibi farklı geometrilerin kaplama sırasında birlikte değerlendirilmesi, yüzey bütünlüğü açısından önemlidir.

Dengeli bir kaplama yaklaşımı, ürün ailesi içinde uyumlu renk ve görünüm elde edilmesine yardımcı olur. Uygulama öncesi hazırlık, parçaların konumlandırılması ve sonraki kürleme aşaması aynı sürecin parçalarıdır. LEOCARE’in kurumsal ürün dili, sade ve düzenli yüzeylerle işlevsel tasarımın birlikte sunulmasına dayanır.

Boya kabininde yüzey kaplama

Boya kabini sahnesi, metal bileşenlerin kaplama işleminin belirli bir çalışma alanında yürütülmesini temsil eder. Uygulama sırasında parça biçimi, yüzeylerin erişilebilirliği ve çalışma düzeni birlikte değerlendirilir. Bu yaklaşım, ürünün farklı bölgelerinde tutarlı bir görünüm hedeflenmesine yardımcı olur.

Hastane ekipmanlarında metal yüzeyler, mekanik yapı ile dış görünüm arasında bir bağ kurar. Hazırlık, uygulama ve kürleme adımlarının birbiriyle uyumlu ilerlemesi önemlidir. Bu çalışma düzeni, yüzey işlemlerinin ürünün kurumsal görünümüne ve sonraki montaj aşamalarına nasıl katkı sağladığını anlatır.

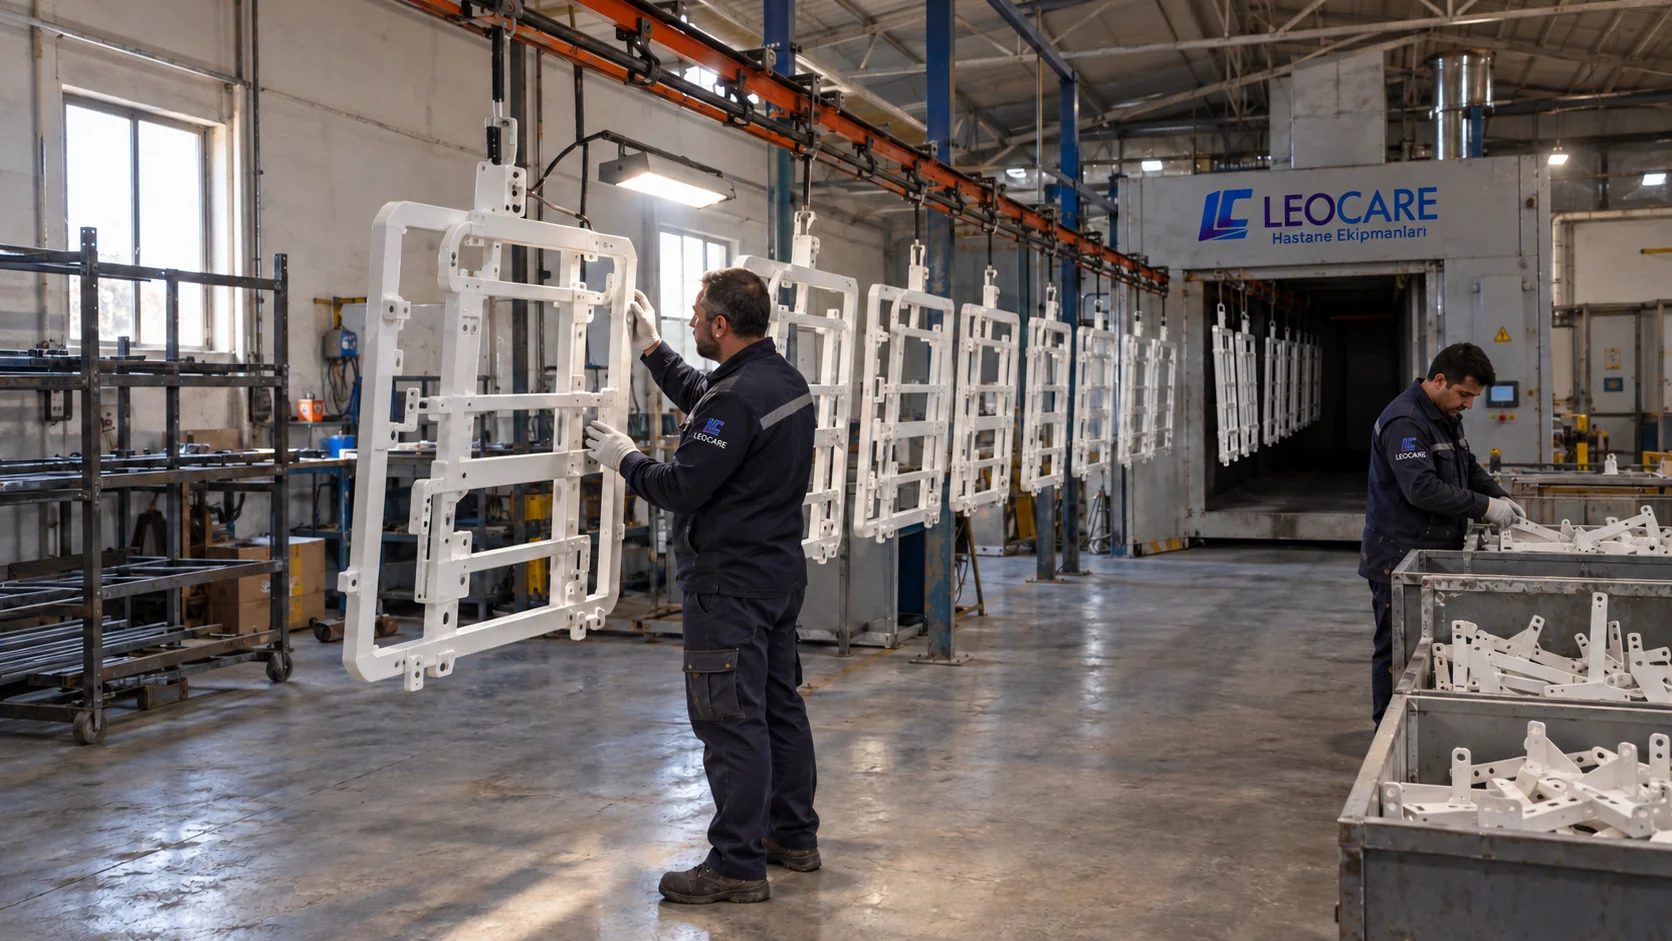
Boya fırınında kaplamanın tamamlanması

Toz boya sürecinde uygulama ile kürleme birbirini tamamlayan iki aşamadır. Fırın sahnesi, kaplanmış metal parçaların yüzey işleminin tamamlanmasına yönelik hazırlığı gösterir. Parça yerleşimi, yüzeylerin birbirine temas etmemesi ve iş akışının düzenlenmesi, bu sürecin temel konuları arasındadır.

Kürleme, kaplamanın tamamlanmış yüzey karakterini kazanmasında belirleyici bir adımdır. İşlem koşulları, kullanılan kaplama sistemi ve parça özellikleriyle birlikte ele alınır. Hastane ekipmanlarının metal bileşenlerinde bu aşama, dış görünümün düzenli olmasına ve montaja hazır yüzeylerin elde edilmesine katkı sağlar.

Boya sonrası yüzey kontrolü

Boyanmış metal parçaların yüzey bütünlüğü, ürünün görünümünü ve sonraki montaj adımlarını doğrudan etkiler. Bu sahne; kaplama sonrasında kenarların, bağlantı noktalarının ve erişilebilir yüzeylerin dikkatle değerlendirilmesini anlatır. Homojen bir yüzey, kurumsal ürün kimliğinin temel parçalarından biridir.

Hastane ekipmanlarında görsel düzen ile kullanım kolaylığı birlikte düşünülür. Kaplama sonrası değerlendirme; parçaların montaja hazırlanması, temiz tutulması ve hareketli bölümlerin uygun biçimde bir araya getirilmesi açısından önem taşır. LEOCARE ürün yaklaşımında detaylara gösterilen özen, tamamlanmış ekipmanın bütününde hissedilir.

03 / MONTAJ VE FONKSİYON

Bileşenlerin bir araya gelmesi

Taşıyıcı yapı, yatış platformu, korkuluklar ve hareket mekanizmaları; modelin teknik yapısına uygun biçimde birlikte değerlendirilir.

Seri montajda mekanik bütünlük

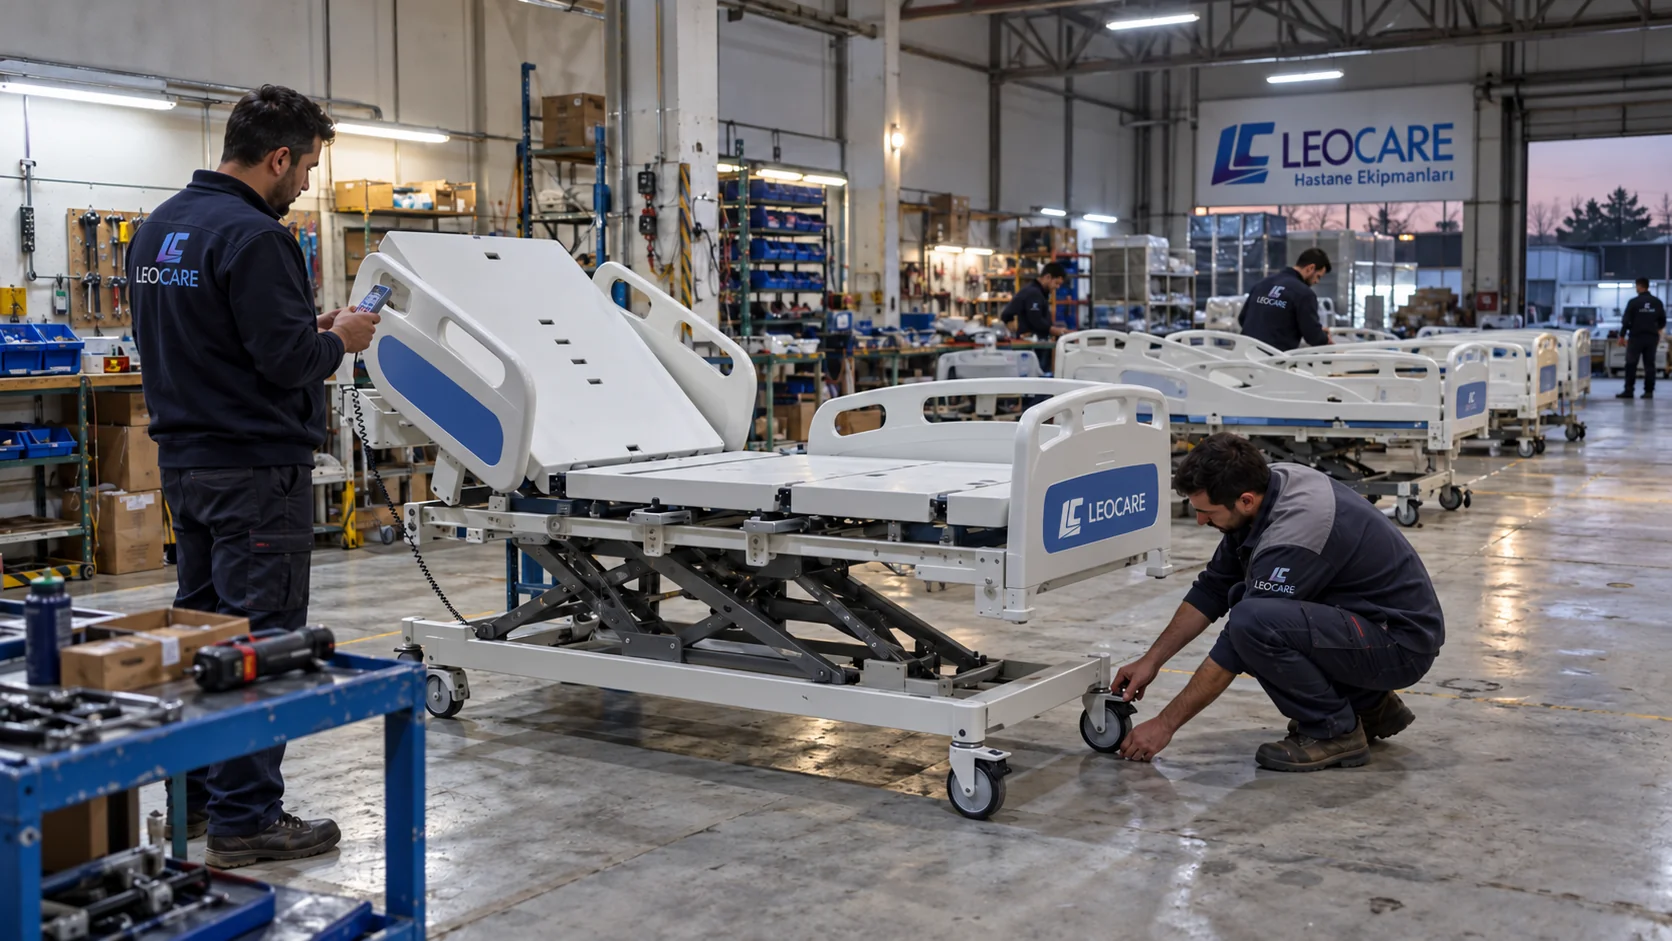
Montaj sahnesi; taşıyıcı yapı, yatış platformu, başlıklar ve hareket mekanizmalarının aynı ürün üzerinde bir araya gelmesini temsil eder. Her bileşenin doğru konumda yer alması, sonraki fonksiyon değerlendirmelerinin düzenli ilerlemesine yardımcı olur. Montaj, farklı üretim adımlarının ortak bir yapıda buluştuğu aşamadır.

Hastane karyolalarında model ve donanım seçimine göre mekanik düzen değişebilir. Bu nedenle bağlantılar, hareketli parçalar ve aksesuarlar ilgili ürün tasarımına göre ele alınmalıdır. LEOCARE’in kurumsal ürün sunumunda düzenli montaj yaklaşımı; işlevsel tasarımın, erişilebilir kontrollerin ve uyumlu dış görünümün birlikte değerlendirilmesini ifade eder.

Korkulukların montajı ve bağlantı uyumu

Yan korkuluklar, hastane karyolasının yatış yüzeyiyle birlikte değerlendirilen önemli bileşenleridir. Bu sahne; korkulukların bağlantı bölgelerine yerleştirilmesini ve mekanik uyumun gözden geçirilmesini temsil eder. Hareketli parçaların konumu ve bağlantı düzeni, ürünün kullanım biçimiyle doğrudan ilişkilidir.

Korkuluk tipi, hareket ve kilitleme düzeni modele göre değişebilir. Bağlantı bölgelerinin uygun konumda olması ve parçaların birlikte değerlendirilmesi, montajın önemli detaylarıdır. LEOCARE ürün yaklaşımında her bileşen, karyolanın genel tasarımı ve kullanım gereksinimleriyle birlikte ele alınır. Ürüne özgü kullanım bilgileri, ilgili modelin dokümanlarında ayrıntılandırılır.

Fonksiyon ve tekerlek kontrolü

Hareketli hastane ekipmanlarında montaj sonrası değerlendirme, ürünün farklı bileşenlerini bir arada ele alır. Bu sahne; kumanda ile yatış yüzeyi hareketlerinin gözden geçirilmesini ve tekerlek bağlantılarının değerlendirilmesini temsil eder. Hareket mekanizmaları ile taşıma sistemi arasındaki uyum, kullanım düzeninin önemli bir parçasıdır.

Karyola modeline bağlı olarak sırt, bacak, yükseklik ve eğim fonksiyonları farklı kontrol düzenlerine sahip olabilir. Kumanda, hareketli platform ve tekerlek sistemi birlikte değerlendirilerek montaj sürecinin bütününe odaklanılır. Bu aşama, tamamlanmış ekipmanın teknik özelliklerinin anlaşılır biçimde ele alınmasını ve kullanım dokümanlarıyla birlikte sunulmasını destekler.

04 / PAKETLEME VE SEVKİYAT

Teslimata uzanan hazırlık

Şilteler, dış yüzeyler ve hassas bölgeler; ambalaj, koruyucu destek ve taşıma düzeniyle birlikte ele alınır.

Şiltelerin koruyucu paketlemeye hazırlanması

Şilte paketleme sahnesi, hasta yatış yüzeyinin sevkiyat öncesinde korunmasına yönelik hazırlığı anlatır. Uygun ambalaj yerleşimi; yüzeyin taşınma sırasında dış etkenlerle temasının azaltılması ve teslimat aşamasına düzenli biçimde hazırlanması açısından önemlidir. Ambalajın ürünü doğru biçimde kapsaması bu adımın odağındadır.

Şilte özellikleri, karyola modeli ve tercih edilen donanıma göre değerlendirilmelidir. Kılıf yapısı, ölçüler ve diğer teknik bilgiler ilgili ürün sayfasında ayrıca incelenebilir. LEOCARE ürün sunumunda yatış yüzeyi, taşıyıcı sistem ve aksesuarlar birlikte düşünülür; paketleme de bu bütünün son kullanıcıya düzenli biçimde ulaşmasına hizmet eder.

Başlık ve köşelerde koruyucu destek

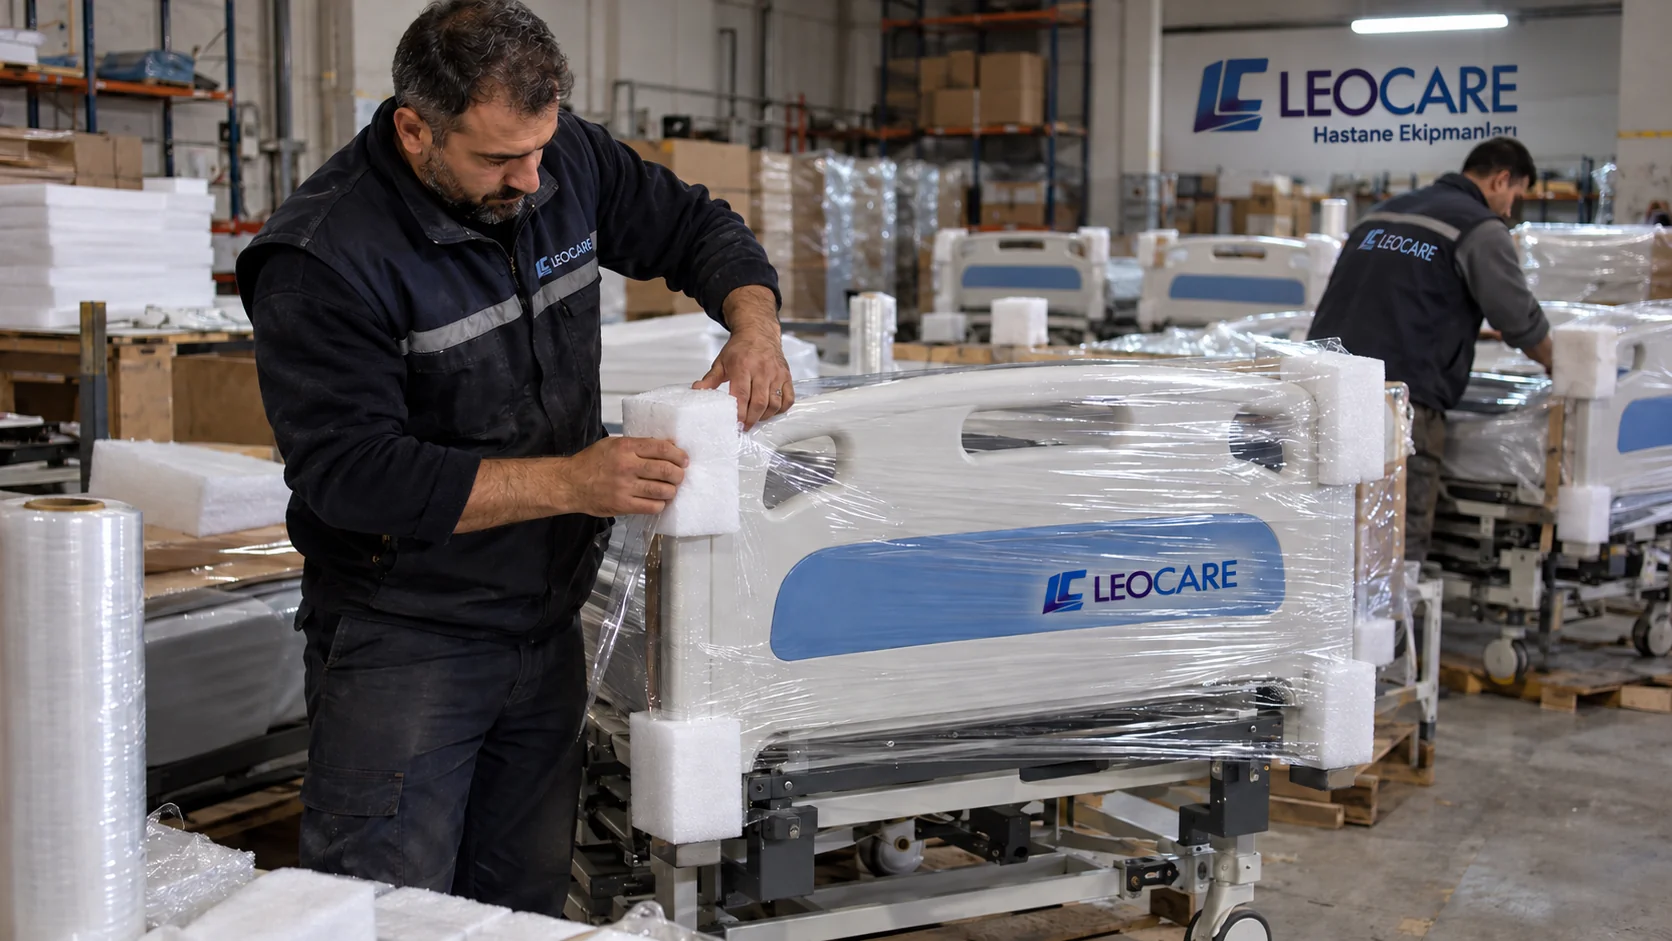
Karyola başlıkları ve köşe bölgeleri, taşıma sırasında temas alabilecek yüzeyler arasında yer alır. Görsel; koruyucu desteklerin bu noktalara yerleştirilmesini temsil eder. Ürünün biçimine uygun destek kullanımı, dış yüzeylerin ambalaj içinde daha düzenli korunmasına yardımcı olur.

Koruyucu malzemelerin konumu, ürün modeline ve sevkiyat düzenine göre belirlenir. Amaç, ambalaj ile ürün arasındaki temasın uygun biçimde yönetilmesi ve hassas bölgelerin gözetilmesidir. Bu detay, hastane ekipmanlarının yalnızca montaj sırasında değil, taşıma hazırlığında da bütün olarak ele alınmasının neden önemli olduğunu gösterir.

Karyola paketleme hattında hazırlık

Tamamlanmış karyolaların sevkiyata hazırlanması, ürünün yapısına uygun koruyucu ambalaj yaklaşımı gerektirir. Bu sahne; başlık, korkuluk ve dış yüzeylerin paketleme aşamasında ele alınmasını temsil eder. Ambalajın hareketli bileşenlere uygun biçimde yerleştirilmesi, teslimat düzeninin önemli bir unsurudur.

Paketleme süreci, montajın ardından ürünün fiziksel özelliklerine göre planlanır. Görünür yüzeylerin korunması, bağlantı bölgelerinin gözetilmesi ve taşıma sırasında parçaların düzenli kalması birlikte değerlendirilir. LEOCARE ürün yaklaşımı, üretimden teslimata uzanan sürecin her adımında ürün bütünlüğünün önemini vurgular.

Paletleme ve sevkiyat hazırlığı

Sevkiyat hazırlığı, üretim akışının ürünün teslimat düzenine bağlandığı aşamadır. Bu sahne; koruyucu ambalajı tamamlanmış karyolaların palet üzerinde taşımaya hazırlanmasını temsil eder. Ürün yerleşimi, ambalaj bütünlüğü ve taşıma araçlarıyla uyum, planlamanın temel konularını oluşturur.

Paletleme biçimi ve sabitleme düzeni, ürünün ölçülerine ve taşıma koşullarına göre değerlendirilmelidir. Düzenli bir sevkiyat hazırlığı, teslimat sürecinin daha anlaşılır yönetilmesine yardımcı olur. LEOCARE, ürün gruplarını teknik özellikleri ve donanım seçenekleriyle birlikte sunar; teslimat ve proje ihtiyaçlarına ilişkin ayrıntılar için kurumsal iletişim kanallarından bilgi alınabilir.

05 / TEKNİK GÖRÜNÜMLER

SIRIUS ve ORION: ürünün teknik yapısı

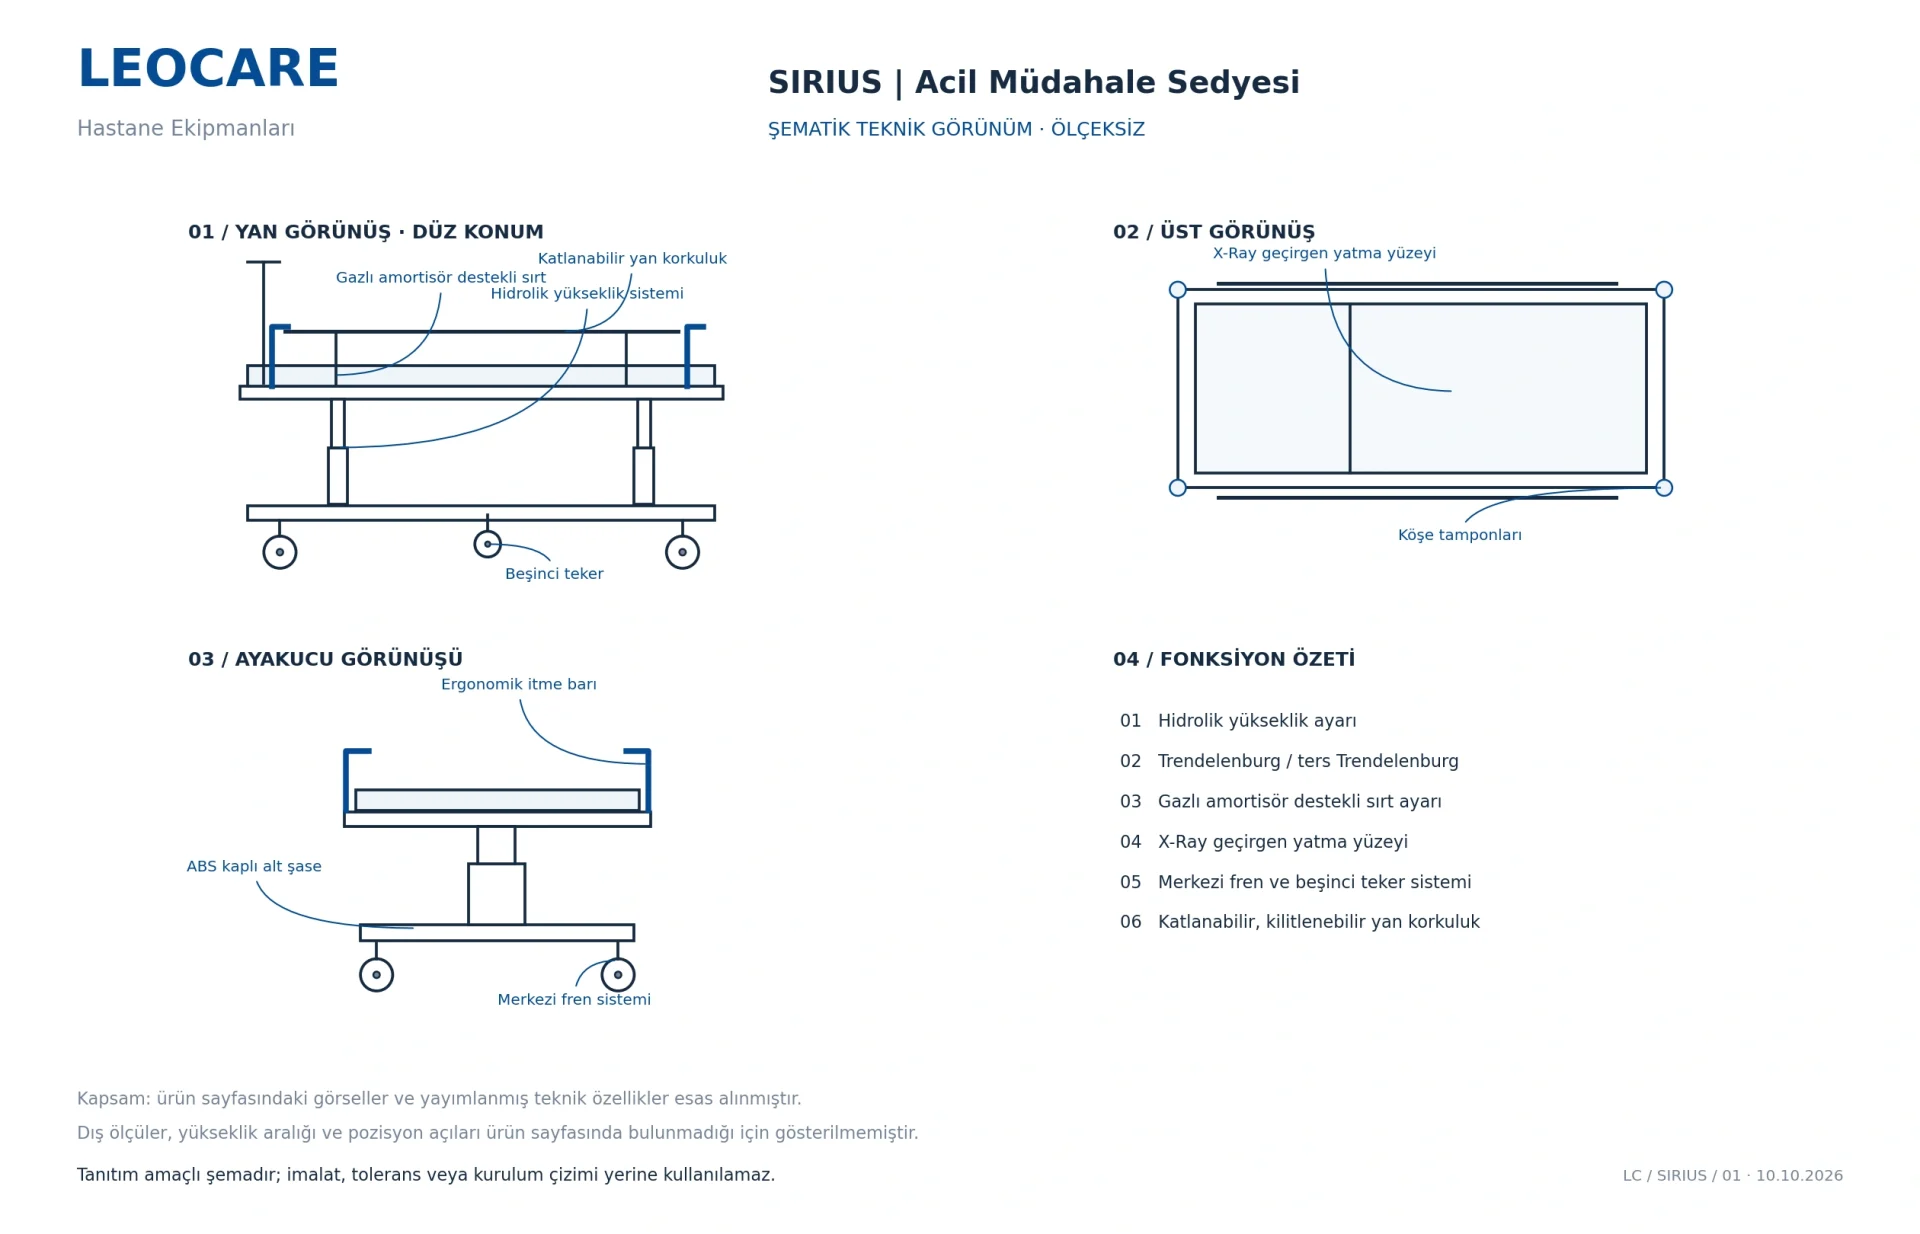
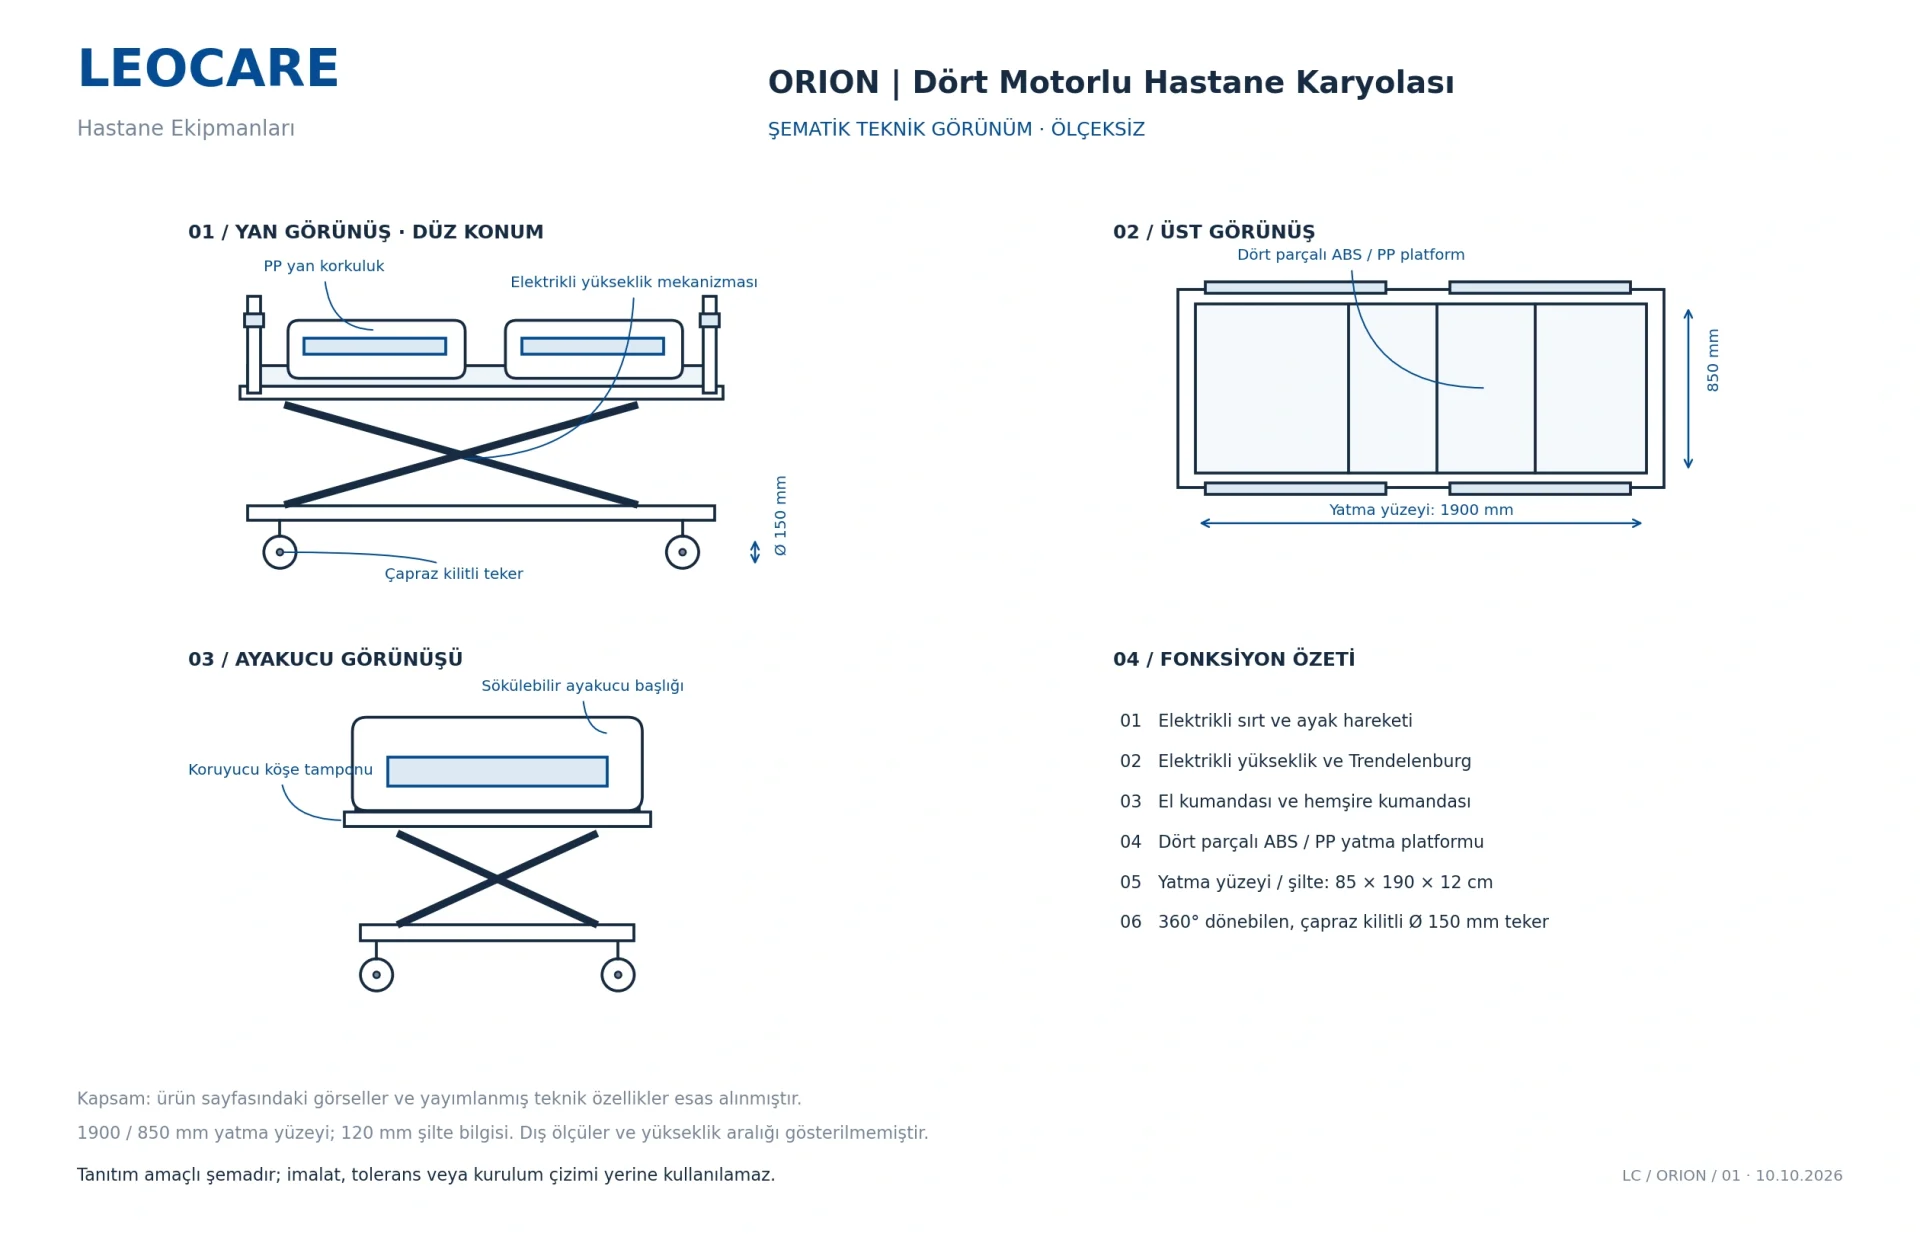
Ürün sayfalarımızdaki özellikler esas alınarak hazırlanan yan, üst ve uç görünümleri; ana bileşenleri ve hareket işlevlerini anlaşılır biçimde gösterir. Çizimleri büyütmek için görsele dokunabilirsiniz.

Çizimler ölçeksiz tanıtım şemalarıdır; imalat, tolerans veya kurulum çizimi yerine kullanılamaz. Kesin dış ölçüler ve model ayrıntıları için LEOCARE ekibiyle iletişime geçebilirsiniz.

SIRIUS · Acil Müdahale Sedyesi

Hidrolik yükseklik ayarı, gaz amortisörlü sırt bölümü, Trendelenburg ve ters Trendelenburg konumları; hasta transferi ve müdahale ihtiyaçlarıyla birlikte değerlendirilir. Şema, taşıyıcı yapı ile merkezi frenli tekerlek sisteminin ilişkisini gösterir.

Röntgen geçirgen yatış yüzeyi, katlanabilir korkuluklar, beşinci tekerlek ve aksesuar bağlantıları ürünün öne çıkan bileşenleri arasındadır.

ORION · Dört Motorlu Hastane Karyolası

Dört motorlu sistem; sırt, bacak, yükseklik ve Trendelenburg hareketlerini elektrikli olarak yönetir. Şema, bölümlü yatış platformunu, makaslı taşıyıcı yapıyı ve yan korkulukları ana hatlarıyla gösterir.

Ürün sayfasında belirtilen 85 × 190 × 12 cm yatma yüzeyi bilgisi ve 150 mm tekerlek çapı çizimde işaretlenmiştir. Diğer boyutlar ölçeksizdir. Çıkarılabilir başlıklar, el ve hemşire kumandası ile aksesuar seçenekleri ilgili ürün sayfasında incelenebilir.

İhtiyacınıza uygun ekipmanı birlikte değerlendirelim

Ürün seçimi, donanım seçenekleri, teknik bilgi ve teklif talepleriniz için LEOCARE ekibiyle doğrudan iletişim kurun.